- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
خط بثق الصفيحة PS: مشاكل الإنتاج الشائعة والحلول العملية لجودة الورقة المستقرة
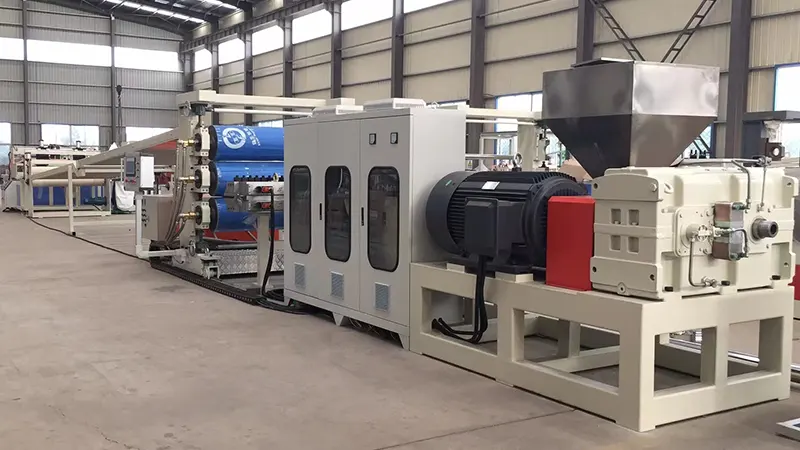
خطوط بثق صفائح البوليسترين (PS).تُستخدم على نطاق واسع في صناعة معالجة البلاستيك، ولكن في الإنتاج الفعلي، يمكن أن تؤدي كل مرحلة - بدءًا من إعداد المواد الخام وحتى اللف - إلى مشكلات تؤثر على الجودة والكفاءة. تتناول هذه المقالة الأخطاء الشائعة وأسبابها الجذرية والتدابير المضادة العملية المستندة إلى خبرة التشغيل في الخطوط الأمامية، مما يساعد فرق الإنتاج على تشخيص المشكلات بسرعة وتحسين العمليات بفعالية.
1. تحضير المواد الخام: اعتبارات عملية
المشكلة 1: ظهور خطوط أو فقاعات فضية على سطح الورقة
هذه علامة كلاسيكية على الرطوبة الزائدة. PS هو استرطابي أقل ما يقال. حتى الكميات الصغيرة من الرطوبة سوف تتبخر عند درجات حرارة الذوبان، مما يسبب علامات فضية على السطح أو فقاعات داخلية في الورقة النهائية.
الحلول:
-
تأكد من أن نظام التجفيف يعمل بشكل صحيح. ظروف التجفيف الموصى بها: 75-80 درجة مئوية لمدة 2-3 ساعات.
-
عند إعادة التشغيل بعد إيقاف التشغيل، قم بتنظيف الجزء الأول من الذوبان لمنع دخول المواد الملوثة بالرطوبة إلى القالب.
-
في المواسم الرطبة، قم بتمديد وقت التجفيف ومراقبة محتوى الرطوبة بانتظام. يجب أن يكون مستوى الرطوبة المستهدف أقل من 0.05%.
المشكلة 2: تدهور الخواص الميكانيكية بسبب الاستخدام المفرط لإعادة الطحن
يعد استخدام حواف الحواف والخردة إجراءً فعالاً لتوفير التكلفة، ولكن إعادة الطحن تخضع لتدهور حراري مع كل دورة معالجة، مما يؤدي إلى انقسام السلسلة. وينتج عن هذا صفائح هشة مع انخفاض قوة التأثير.
الحلول:
-
احتفظ بمحتوى إعادة الطحن بين 15% و25%، مع تعديله بناءً على متطلبات المنتج. للحصول على صفائح شفافة عالية الوضوح، قم بتقليل النسبة بشكل أكبر أو تجنب إعادة الطحن بالكامل.
-
قم بإعادة تجفيف وإزالة الغبار جيدًا قبل الاستخدام لمنع التلوث.
-
فكر في إضافة معدلات التأثير للتعويض عن فقدان المتانة الناتج عن إعادة الطحن.
2. قسم البثق: المشاكل والتعديلات الشائعة
المشكلة 3: تقلب المخرجات مما يؤدي إلى سماكة غير متساوية للورقة
هذه مشكلة متكررة في نظام البثق، وترتبط عادة بسرعة المسمار غير المستقرة، أو التغذية غير المتسقة، أو درجات حرارة البرميل المتقلبة.
خطوات استكشاف الأخطاء وإصلاحها:
-
تحقق من وجود "جسر" في قادوس التغذية (المادة معلقة للأعلى ولا تتدفق للأسفل). قم بتثبيت قاطع الجسر أو قم بالتبديل إلى التغذية القسرية إذا لزم الأمر.
-
تحقق من إعدادات درجة الحرارة على طول برميل الطارد. يمكن أن يؤدي ارتفاع درجة الحرارة في منطقة التغذية إلى ذوبان سابق لأوانه وتغذية غير منتظمة.
-
قم بتركيب مضخة ذوبان بين الطارد والقالب. إنه يعزل بشكل فعال تقلبات ضغط النبض اللولبي، مما يضمن ضغطًا ثابتًا لمدخل القالب - وهذا أحد أكثر الاستثمارات فعالية لدقة السُمك.
المشكلة 4: تحلل الذوبان والاصفرار الناتج عن درجة الحرارة الزائدة
لدى PS نافذة معالجة ضيقة نسبيًا. فوق 240 درجة مئوية، يصبح التدهور الحراري ملحوظًا، ويظهر على شكل ذوبان أصفر اللون وانخفاض الشفافية.
الحلول:
-
ضبط درجات حرارة البرميل بتدرج تدريجي من منطقة التغذية إلى منطقة القياس، مع الحفاظ على درجة الحرارة القصوى عند 220-230 درجة مئوية.
-
تحقق من سرعة المسمار - يؤدي القص المفرط الناتج عن ارتفاع عدد الدورات في الدقيقة إلى توليد حرارة احتكاك غير مرغوب فيها.
-
بالنسبة للتوقفات التي تتجاوز 15 دقيقة، قم إما بخفض درجات حرارة البرميل أو تطهير المصهور لمنع المواد من الجلوس والتحلل.
3. التحكم في القالب والتقويم: النقاط الرئيسية
المشكلة 5: اختلاف كبير في السُمك العرضي
ينتج هذا عادةً عن تعديل غير صحيح لفجوة شفة القالب أو التوزيع غير المتساوي لدرجة حرارة الذوبان عبر عرض القالب.
الحلول:
-
اضبط فجوات شفة القالب بناءً على سمك الهدف. مبدأ التعويض الشائع هو ضبط المركز بشكل أرق قليلاً من الحواف لتعويض انكماش الحافة.
-
تحقق من أن جميع نطاقات التسخين القالبية تعمل بشكل موحد. تتسبب درجات الحرارة غير المتساوية في معدلات تدفق ذوبان غير متناسقة.
-
بالنسبة للألواح العريضة، قم بتركيب خلاط ثابت في أعلى القالب لتحسين تجانس درجة حرارة الذوبان عبر العرض.
المشكلة 6: التصاق المواد بأسطوانات التقويم أو علامات اللف على الورقة
تؤثر هذه العيوب بشكل مباشر على جودة السطح وهي غير مقبولة لتطبيقات الألواح الشفافة.
اتجاهات استكشاف الأخطاء وإصلاحها:
-
افحص أسطح أسطوانة التقويم للتأكد من عدم وجود خدوش أو حفر أو بقايا. قم بإجراء التلميع والتنظيف الروتيني باستخدام منظفات الأسطوانات المخصصة.
-
تحكم في درجات حرارة ثلاث بكرات بعناية: عادةً ما تكون اللفة العلوية أكثر سخونة قليلاً من اللفة الوسطى، وتكون اللفة السفلية أكثر برودة. تعتمد الإعدادات الدقيقة على سمك الورقة وسرعة الخط.
-
في حالة استخدام عامل تحرير أو طلاء مضاد للتكتل، تأكد من تطبيق موحد. الإفراط في التطبيق يمكن أن يسبب الضباب أو تقليل لمعان السطح.
4. ورقة PS الرغوية: تحديات محددة
المشكلة 7: بنية الخلية الخشنة أو غير المنتظمة
بالنسبة لألواح PS الرغوية، تعد دقة الخلية وتوحيدها من مؤشرات الأداء الحاسمة. تقلل الخلايا الخشنة أو غير المستوية بشكل كبير من القوة الميكانيكية وخصائص العزل الحراري.
نقاط التحكم الرئيسية:
-
يُعد تشتيت العامل النووي (التلك) أمرًا بالغ الأهمية. استخدم التلك فائق النعومة (حجم الجسيمات أقل من 5 ميكرومتر) وتأكد من الخلط الدقيق أثناء مرحلة التركيب.
-
يعد التحكم في درجة الحرارة في الطارد الثانوي (مرحلة التبريد) العامل الأكثر أهمية لجودة الرغوة. يجب أن تظل تقلبات درجات الحرارة ضمن ±1 درجة مئوية.
-
التحقق من استقرار حقن عامل النفخ؛ تؤثر تقلبات الضغط في نظام الحقن بشكل مباشر على توزيع حجم الخلية.
المشكلة 8: الانكماش المفرط في الألواح الرغوية
يؤدي الانكماش المفرط إلى عدم مطابقة الأبعاد، خاصة أثناء عمليات التشكيل الحراري النهائية.
الحلول:
-
ضبط سرعة السحب ونسبة التفجير (BUR). تعمل نسب السحب المناسبة على تعزيز اتجاه الخلية، مما يقلل من الانكماش اللاحق.
-
قم بزيادة جرعة عامل النواة قليلاً، حيث تساهم هياكل الخلايا الدقيقة في تحسين استقرار الأبعاد.
-
حافظ على توتر الملف معتدلاً. يمكن أن يؤدي التوتر المفرط إلى انكماش الزحف أثناء تعرض الورقة للضغط على اللفة.
5. الصيانة اليومية وتحسين الإنتاج
قائمة فحص الصيانة الروتينية:
-
استبدل حزم الشاشة بناءً على ارتفاع الضغط الخلفي، وليس فقط عندما يصبح الضغط مرتفعًا بشكل خطير. إنشاء جدول استبدال ثابت لتحقيق الاتساق.
-
اسحب المسمار بشكل دوري وافحص البرميل بحثًا عن التآكل. تقلل البراغي البالية بشكل كبير من قدرة التلدين وجودة الإخراج.
-
غالبًا ما يتم التغاضي عن نقاط التآكل في محامل التقويم وسلاسل القيادة. قم بالتشحيم بانتظام وتحقق من توازي اللفة.
نصائح حول كفاءة الطاقة:
-
نقاط ضبط درجة حرارة البرميل المنخفضة حيثما تسمح جودة التلدين بذلك. كل تخفيض بمقدار 5 درجات مئوية يمكن أن يوفر حوالي 3-5% من استهلاك الطاقة.
-
عزل براميل الطارد لتقليل فقدان الحرارة إلى البيئة.
-
قم بطحن حواف الحواف عبر الإنترنت حيثما كان ذلك ممكنًا لتجنب إعادة تسخين الخردة المبردة.
عملية مستقرة من أخط بثق ورقة PSيعتمد على المراقبة الدقيقة لحالة المعدات والتحسين المستمر للعملية. ومن الناحية العملية، فإن معظم مشاكل الجودة لا تنشأ من عيوب المعدات ولكن من التفاصيل التشغيلية والتغيرات البيئية. يتم تشجيع فرق الإنتاج على الاحتفاظ بسجلات مفصلة لمعلمات العملية، وربط كل تعديل بجودة المنتج الناتجة. وبمرور الوقت، يصبح هذا الدليل المرجعي الأكثر قيمة بالنسبة للمصنع - وهو أكثر فائدة بكثير من أي دليل تشغيل عام.